Cat:Limbelagd skyddsfilm
● Bra väderförmåga för utomhusexponering; ● Stabil vidhäftningsnivå; ● UV-beständighet i upp till 12 månader; ● ...
Se Detaljer 0086-13771122281
 sales@qidatape.com
 engelska


Medicinska förpackningsfilmer gör två jobb samtidigt, och båda betyder mer än de flesta utanför branschen förväntar sig. De håller en enhet steril från det ögonblick den lämnar produktionslinjen till det ögonblick som en läkare öppnar den, och de måste öppnas rent, utan att tappa partiklar eller gå sönder på ett sätt som utsätter enheten för fara. Den balansen mellan barriärprestanda och kontrollerad öppning är det som gör denna kategori till ett genuint specialiserat område.
Vad som följer är en praktisk titt på huvudfilmfamiljerna, hur steriliseringsmetoder formar materialval och var ytskydd och kontamineringskontroll passar in i samma produktionskedja.
Strängt taget täcker termen vilken polymerfilm som helst som utgör en del av ett sterilt barriärsystem: den termoformbara banan som blir en bricka eller blister, lockfilmen förseglad över den och filmkomponenten i påsar och form-fyll-försegling-förpackningar. ISO 11607-1 ställer upp förväntningarna och kräver att systemet bibehåller sterilitet, tillåter aseptisk presentation vid användningstillfället och valideras som en process snarare än bedöms endast utifrån utseende.
Filmer särskiljs vanligtvis från porösa material såsom papper av medicinsk kvalitet eller spunbonded olefin nonwovens, men de två fungerar normalt som ett par. Ett poröst lock släpper in och ut ett gasformigt steriliseringsmedel, medan filmen tillhandahåller den fysiska barriären mot mikroorganismer, damm och fukt. Ta bort endera halvan och systemet slutar göra sitt jobb.
De flesta specifikationer börjar med en kortlista över polymerfamiljer. Var och en medför en annan blandning av formningsbeteende, steriliseringstolerans och barriärnivå.
| Filmfamilj | Typisk roll | Vad ska man kontrollera |
|---|---|---|
| PET och PETG termoformbar film | Basväv för brickor, blåsor och musslor | Bildar djup, klarhet, EtO och gammakompatibilitet |
| Polypropen (PP) film | Basbana eller tätskikt | Ångbeständighet, återvinningsbarhet av monomaterial, tätningsfönster |
| Polykarbonat (PC) film | Styva, höghållfasta brickor | Slaghållfasthet, strålningsstabilitet, kostnad per förpackning |
| Coextruderad tätskiktsfilm | Avdragbart lock och tätningsskikt | Skalkraftsområde, ren peeling, risk för rivning av fiber |
| Spunbonded olefinlock | Poröst lock för EtO och ånga | Mikrobiell barriär, gaspermeabilitet, beläggningslikformighet |
| Laminat med hög barriär | Folie, EVOH eller metalliserade strukturer | Fukt- och syreöverföring, hållbarhet, opacitet |
Steriliseringsvägen är vanligtvis det första filtret som appliceras på en kortlista, eftersom en film som presterar vackert i en cykel kan gulna, spröda eller tappa tätningsstyrkan i en annan.
Oavsett väg, åldrande studier är lika viktig som det ursprungliga resultatet. En förpackning som skalar rätt dag ett men som misslyckas efter tolv månader på en hylla har inte riktigt passerat.
Försegling är där filmegenskaper, maskininställningar och operatörsdisciplin möts. Värme, tryck och uppehållstid definierar ett fönster, och det användbara jobbet är inte att hitta en bra inställning utan att hitta ett fönster som är tillräckligt brett för att överleva normal produktionsvariation. Termisk kontakttätning med exakt temperaturkontroll och impuls- eller ultraljudsmetoder har var och en sina egna styrkor; vad de delar är ett behov av objektiva, repeterbara mätningar snarare än operatörsbedömningar.
Enligt ISO 11607-2 ska själva förseglingsprocessen valideras, vilket innebär dokumenterade parametrar, definierade gränser och rutinmässig övervakning. Tätningsstyrka, avdragningskraft och visuell inspektion efter färgpenetrering eller sprängprovning är de vanliga bevisen. I renrumsförpackningsområden måste filmen också uppföra sig väl som material: låg partikelbildning, inga lösa fibrer vid skärkanten och ingen statisk elektricitet som drar damm på tätningsområdet.
Ett polerat hölje eller en formad bricka har något gemensamt med en belagd metallpanel: ingen av dem förlåter en repa. Tillfälliga skyddsfilmer appliceras tidigt, ofta på arkmaterial innan formning eller på maskinbearbetade och polerade komponenter före montering, och skalas sedan bort när delen är klar för sin sterila förpackning. Filmen måste hålla stadigt genom hantering, skärning och rengöring, och sedan släppa utan rester eller limöverföring som senare kan störa en försegling eller ett bindningssteg.
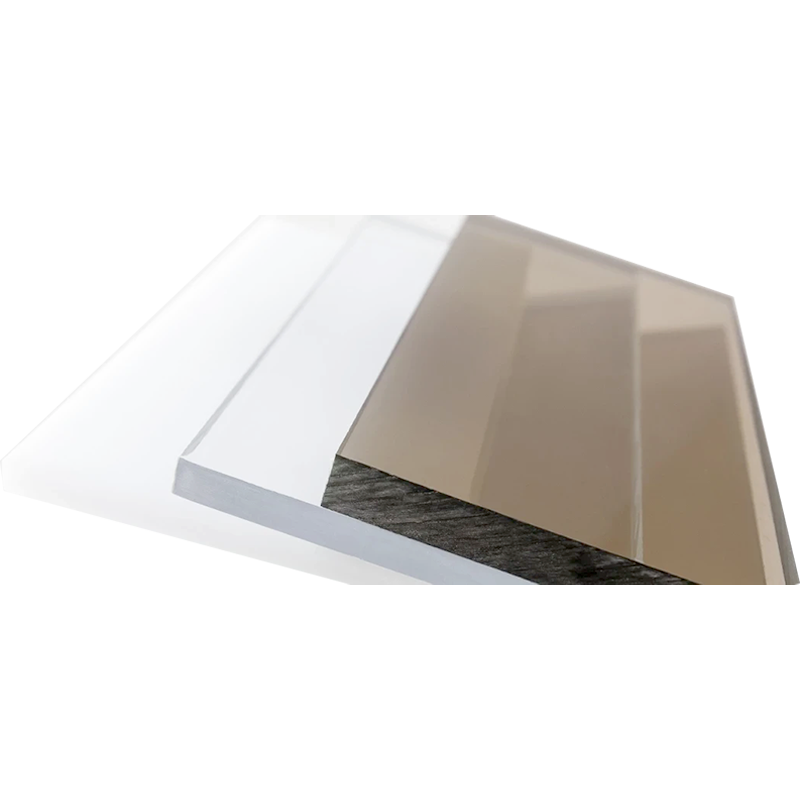 Co-extruderad självhäftande skyddsfilm för plastskivor Tillfällig skyddsfilm för akryl, PET, polykarbonat och liknande ark under skärning, fräsning, termoformning eller hantering, med lätt att skala bort. Visa produkt →
När ytan är optisk snarare än strukturell blir specifikationen stramare. Akryl-, PET- och polykarbonatfönster, linser och bildskärmsskydd behöver skydd som inte lämnar något dimma efter sig och kan tas bort utan lösningsmedel. Lågklibbiga kvaliteter och samextruderade konstruktioner som inte bär något separat limskikt är det vanliga svaret, och självhäftande skyddsfilmer i denna familj specificeras typiskt av tjocklek och klibbnivå snarare än av utseende enbart.
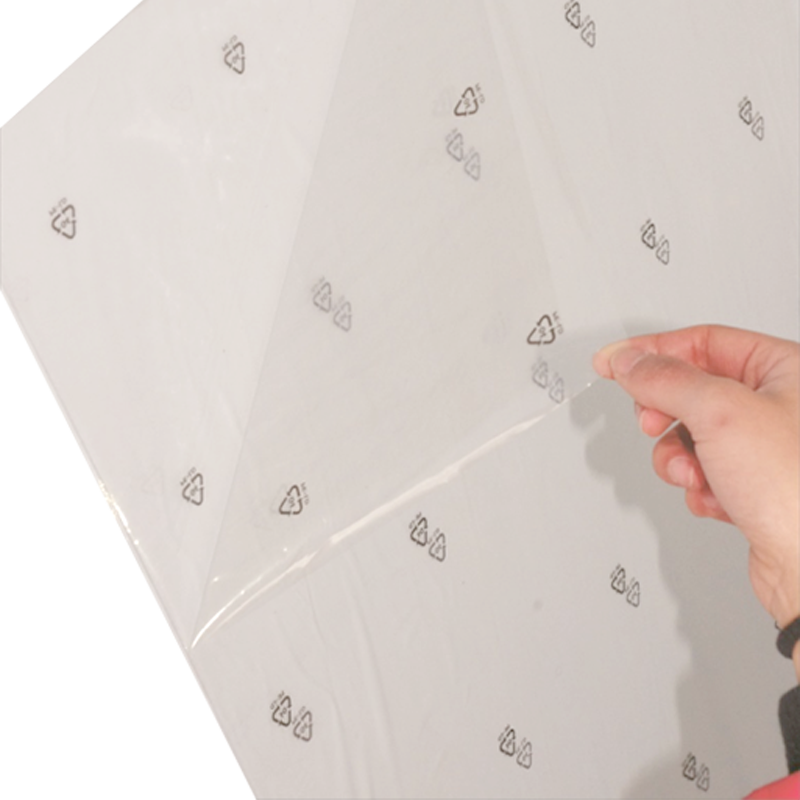 Skyddsfilm för ytor av akryl, polyester och polykarbonat Limbelagt temporärt skydd för akryl, PET, polykarbonat och liknande ytor, som erbjuder enkel borttagning utan spökbildning eller ytskador under hantering och bearbetning. Visa produkt →
Kontamineringskontrollen börjar långt innan förpackningslinjen. Ett ISO 7- eller ISO 8-område behåller sin klassificering endast om människor och gods som passerar in i det inte bär med sig damm, varför klibbiga mattor sitter vid varje dörröppning som används av vagnar och skor. En matta som ligger platt, håller klibben genom ett skift och skalar bort lager för lager är billig jämfört med en satsvis undersökning som utlöses av en partikelexkursion. Renrums klibbiga mattor är en liten rad som tyst skyddar hela valideringsarbetet.
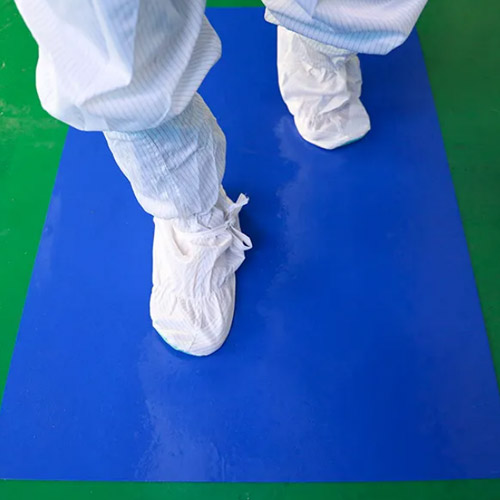 Renrumsklibbiga mattor för föroreningskontroll vid entréer Klibbiga golvmattor med flera avdragbara lager och full yta självhäftande baksida, används vid rena och känsliga ingångar för att hjälpa till att ta bort fot- och vagnsmuts. Visa produkt →
Två krafter omformar medicinska förpackningsfilmer samtidigt. Sjukvårdsleverantörer är under press att minska engångsplastavfallet, medan tillsynsmyndigheter fortsätter att skärpa förväntningarna på dokumentation och materialsäkerhet. Resultatet är ett växande intresse för monomaterialstrukturer som kan återvinnas, för tunnare filmer som uppfyller samma barriärmål med mindre material, och för att gå bort från halogenerade polymerer där ett alternativ finns.
Dessa mål drar mot barriärprestanda, och det är sällan en gratis vinst. Den realistiska vägen är vanligtvis inkrementell: identifiera de skikt som inte har någon verklig funktion, testa en nedmåttad bana och bekräfta att tätningsstyrka och hållbarhet fortfarande håller efter åldring. Hållbarhetsanspråk som inte har överlevt en stabilitetsstudie tenderar att orsaka mer problem än de löser.
De mest användbara frågorna är praktiska. Vilken steriliseringsmetod kommer förpackningen att se egentligen? Vilken peelingskraft förväntar sig den kliniska användaren? Vilka ytor inuti förpackningen är känsliga för tryck, värme eller rester? Behöver filmen vara tydlig eller är opacitet acceptabel?
Vi har extruderat, belagt och omvandlat skyddsfilmer sedan 2002, och mycket av det vi gör är ett steg före förpackning: att hålla en yta intakt och ren tills den är redo att förseglas. Våra ingenjörer arbetar utifrån materialet och processen snarare än från en katalog, och vi tittar gärna på ett prov av din del och en beskrivning av din linje innan någon pratar om specifikationer.
Medicinska förpackningsfilmer belönar lite tålamod vid specifikationsstadiet. Få steriliseringsvägen, förseglingsfönstret och skalningsförväntningen rätt, och resten av förpackningen tenderar att falla på plats. Få dem fel, och ingen mängd inspektion kommer att rädda partiet.

● Bra väderförmåga för utomhusexponering; ● Stabil vidhäftningsnivå; ● UV-beständighet i upp till 12 månader; ● ...
Se Detaljer
● Ingen "spökskugga" eller "fisköga" efter borttagning; ● Lågt gelinnehåll, mjuk och stabil vidhäftning plus lätt att peela bort uta...
Se Detaljer
● Avståndet för varje stansad perforering sträcker sig från 100 mm till 1200 mm; ● Kan lätt dra av varje stansad bit av skyddsfilmen...
Se Detaljer
● Den supertuffa polyetenfilmen motstår punktering och penetration av regn, snö, skräp och smuts under transport och förvaring av de krockade...
Se Detaljer
● Det specialformulerade naturgummilimmet som är lämpligt för både CO2- och fiberlaserskärningsprocesser; ● Hög skärkvalitet utan gr...
Se Detaljer
● Det specialformulerade limmet säkerställer enkel applicering och borttagning utan att lämna kvar rester av lim; ● Den supertåliga ...
Se Detaljer
● Lämplig för borrning, skärning, fräsning, termoformning, bockning eller eftertillverkning av plastskivor; ● Ingen "spökskugga" ell...
Se Detaljer
● Alternativ för antingen 30 eller 60 lager per matta; kan packas med fyra mattor, åtta mattor eller tio mattor per kartong; ● Avläg...
Se Detaljer
● Vattentät - det önskvärda materialet för vattentätning. ● Dammtät – positiv prestanda för att förhindra damm. ● Låg motst...
Se Detaljer
● Utmärkt punkterings- och rivmotstånd; ● Självhäftande - varje lager av film binder till nästa för ökad styrka; ● Stor rul...
Se DetaljerVi är en pålitlig partner som formar vår expertis till framgång för ditt projekt.

Copyright 2024 Wuxi Qida Tape Co., Ltd. Alla rättigheter reserverade
